

اخبار و الهام
تماس با ما
تجهیزات پردازش خودکار لوله: راهنمای خریدار برای انتخاب ماشین
تجهیزات پردازش لوله خودکار یک دستگاه واحد نیست. این تصمیم در مورد اینکه چند مرحله در تولید لوله می تواند بدون اندازه گیری و تنظیم دستی اجرا شود. بهترین زمان برای اتوماسیون زمانی است که هندسه قطعه شما ثابت است، حجم شما چرخه سریعتر را توجیه می کند و مشکل کیفیت شما ناشی از دست زدن به انسان است. این مقاله توضیح میدهد که در واقع دسته تجهیزات شامل چه مواردی میشود، نحوه انتخاب بین ماشینهای مستقل و خطوط اتوماتیک و نحوه کاهش خطر خرید پیکربندی اشتباه.
چه چیزی به عنوان تجهیزات پردازش خودکار لوله به حساب می آید؟
تجهیزات پردازش لوله خودکار ماشینهایی را پوشش میدهد که انتهای قطعات گرد توخالی را تحت کنترل برنامهریزی تشکیل میدهند، برش میدهند، خم میکنند یا آماده میکنند. این شامل خم کن های لوله CNC، ماشین های خم کن دو سر، خم کن های تک سر، شکل دهنده های انتهایی، ماشین های پخ، ماشین های ریسندگی و ماشین های چین دار می باشد. همچنین شامل خطوط یکپارچه است که در آن یک لوله از یک بسته نرم افزاری بارگیری می شود، خم می شود، شکل می گیرد و بدون اینکه اپراتور آن را لمس کند، تخلیه می شود.
سه عملیات بیشترین اهمیت را در تولید خودرو و HVAC دارند: خم شدن مسیر لوله را تغییر می دهد. شکلدهی انتهایی فلنج، مهره یا قطر کاهش یافته را ایجاد میکند تا بتوان شیلنگ یا اتصالات را به آن متصل کرد. و برش یا پخ زدن تعیین می کند که لوله چقدر تمیز وارد ایستگاه بعدی شود. تجهیزات خودکار این مراحل را با درایوهای سروو، برنامه های ذخیره شده و حسگرها کنترل می کنند. این همان چیزی است که آن را از یک خم کن دستی یا یک ابزار پخ دستی جدا می کند.
| دسته تجهیزات | عملیات معمولی | ملاحظات کلیدی |
|---|---|---|
| ماشین آلات خم کن لوله | خمش یک یا دو سر، کنترل CNC | آیا یک ماشین می تواند تمام شعاع های خم را در خانواده شما پوشش دهد؟ |
| ماشین های شکل دهی و پخ زدن انتهایی | شعله ور شدن، مهره زدن، کاهش دهنده، پخ زدن | آیا انتهای لوله قبل از مونتاژ برای اتصالات آماده است؟ |
| خطوط تولید اتوماتیک | تغذیه، خم شدن، تشکیل، تخلیه | آیا برای حذف بافرها به جریان مداوم نیاز دارید؟ |
از این جدول به عنوان نقطه شروع استفاده کنید نه به عنوان مشخصات نهایی. طرح دقیق به قطر لوله، ضخامت دیواره، مواد و شعاع خم بستگی دارد.
چرا دقت به چیزی بیشتر از CNC بستگی دارد؟
تجهیزات پردازش خودکار لوله اغلب بر اساس تعداد محورهای CNC فروخته می شود، اما کیفیت خروجی به نیروی گیره، مواد قالب خمشی، پشتیبانی سنبه و تراز ابزار بستگی دارد. لوله های جدار نازک به یک سنبه برای جلوگیری از چین و چروک و فرو ریختن در شعاع داخلی نیاز دارند. فولاد و آلومینیوم با استحکام بالا به یک قاب سفت نیاز دارند که تلورانس ها را بدون انحراف حفظ کند. تلورانس قابل دستیابی را در زاویه خم، صفحه و طول انتهایی بخواهید. انتظارات متداول برای خمش لوله خودرو حدود 0.1 ± در زاویه و 0.1 ± میلی متر در موقعیت است، اما این مقادیر نیاز به ابزار درست و تنظیم اپراتور دارند.
مواد همچنین پیکربندی دستگاه را تغییر می دهد. یک لوله نایلونی یا PA رفتاری متفاوت از خط ترمز فولادی دارد. خم کردن نایلون به فشار کمتر و هندسه سنبه یا قالب متفاوت نیاز دارد تا از ایجاد لکه های صاف جلوگیری شود. اگر محصول شما شامل لوله های پلاستیکی است، لیست تجهیزات شما باید شامل ابزارهای خمشی اختصاصی یا ماشینی با پارامترهای قابل تنظیم باشد.
عملیات پایانی به اندازه خم ها مهم هستند. شعله ور شدن، مهره زدن و پخ شدن پس از خم شدن لوله اتفاق می افتد. اگر خم کن را خودکار کنید اما هنوز انتهای آن را با دست آماده کنید، کیفیت مونتاژ همچنان آسیب خواهد دید. خطوط خودکار این مشکل را با یکپارچهسازی عملیات حل میکنند، در حالی که ماشینهای مستقل میتوانند با برنامهریزی و مدیریت بهتر به همان نتیجه دست یابند.
سه سوالی که قبل از سرمایه گذاری باید بپرسید
بیشتر اشتباهات خرید به این دلیل اتفاق میافتد که خریدار به جای استفاده از یک خانواده قطعه، از یک نوع ماشین شروع میکند. ابتدا این سه سوال را بپرسید.
چه بخشی از خانواده بر تولید مسلط خواهد بود؟
لوله های منفرد خم شده با یک یا دو خم در یک طرف را می توان توسط دستگاه تک سر جابجا کرد. قطعاتی که در هر دو انتها نیاز به خم شدن دارند برای دستگاه دو سر مناسب تر هستند، زیرا دو طرف هماهنگ می مانند و اپراتور نیازی به چرخاندن لوله بین عملیات ندارد. برای خانواده هایی با قطرهای متعدد و زوایای خمشی، دستگاه خم کن لوله دو سر CNC با محورهای سروو به شما قابلیت تکرار و تغییر برنامه سریعتر می دهد.
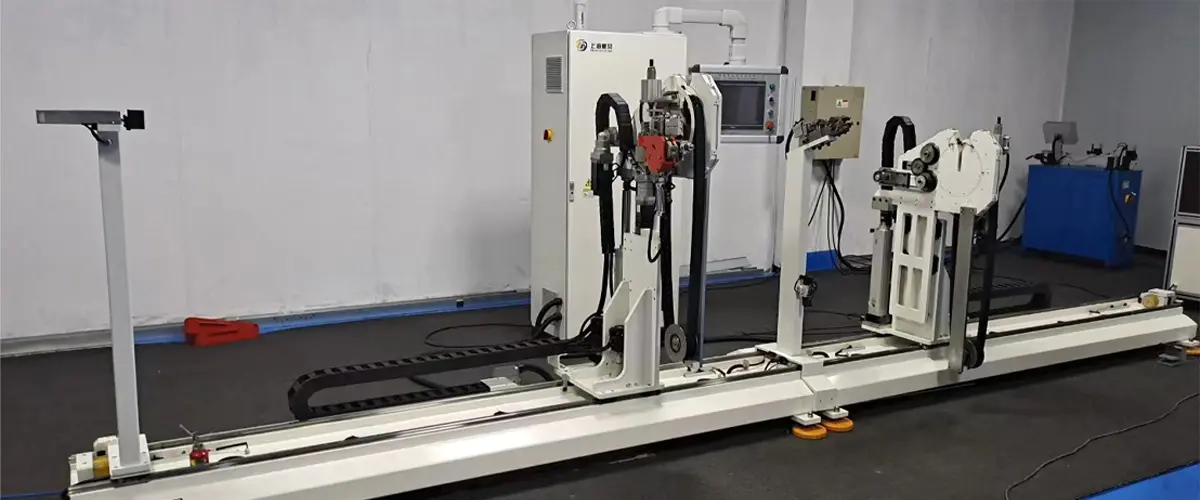
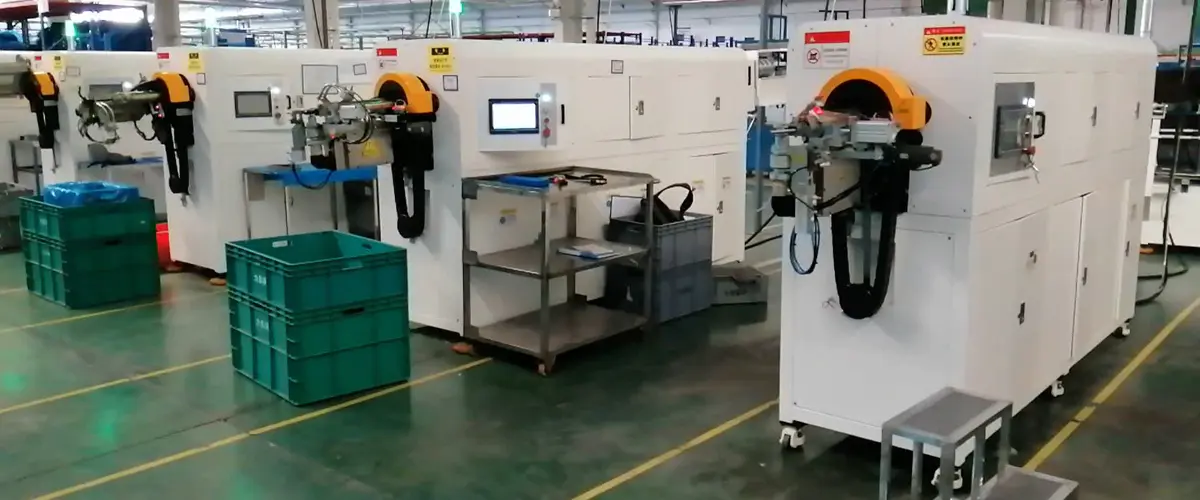
 دستگاه خم کننده لوله دو سر CNC برای خطوط ترمز و هیدرولیک این خم کن دو سر سروو، لوله های 4.76 تا 6.35 میلی متر را کنترل می کند و تا 180 درجه با بارگیری خودکار خم می شود. تبدیل مختصات یکپارچه آن، برنامهریزی چند خم را ساده میکند، و زمانی که نیاز به خمهای دو طرفه ثابت و بدون چرخاندن قطعات بین عملیات دارید، مناسب است. مشاهده محصول →
در واقع به چه زمان چرخه ای نیاز دارید؟
خروجی مورد نیاز را بر حسب قطعات در ساعت و تعداد شیفت ها تعریف کنید. اگر خم کننده گلوگاه نباشد، یک دستگاه مستقل کافی است. اگر به خروجی بالا در چندین ایستگاه نیاز دارید، پیکربندی خودکارتر توجیه می شود. از خرید ظرفیت اضافی که چندین سال استفاده نمی کنید خودداری کنید، زیرا هزینه نگهداری و فشار فضای کف را افزایش می دهد.
تغییرات باید چقدر سریع باشد؟
برای دسته های کوچک، زمان صرف شده برای تغییر ابزار و بارگذاری برنامه های جدید هزینه مستقیم است. ماشینهای خم کن لوله تک سر کاملاً اتوماتیک در اینجا کمک میکنند زیرا برنامههای ذخیرهشده، موقعیتیابی برقی و بستن سریع را با هم ترکیب میکنند. آنها به یک دستگاه اجازه می دهند با حداقل تنظیم دستی از یک قطر لوله به قطر لوله دیگر حرکت کند. با کاهش زمان تغییر، آنها همچنین اجرای دسته ای کوچکتر را از نظر اقتصادی مقرون به صرفه می کنند.
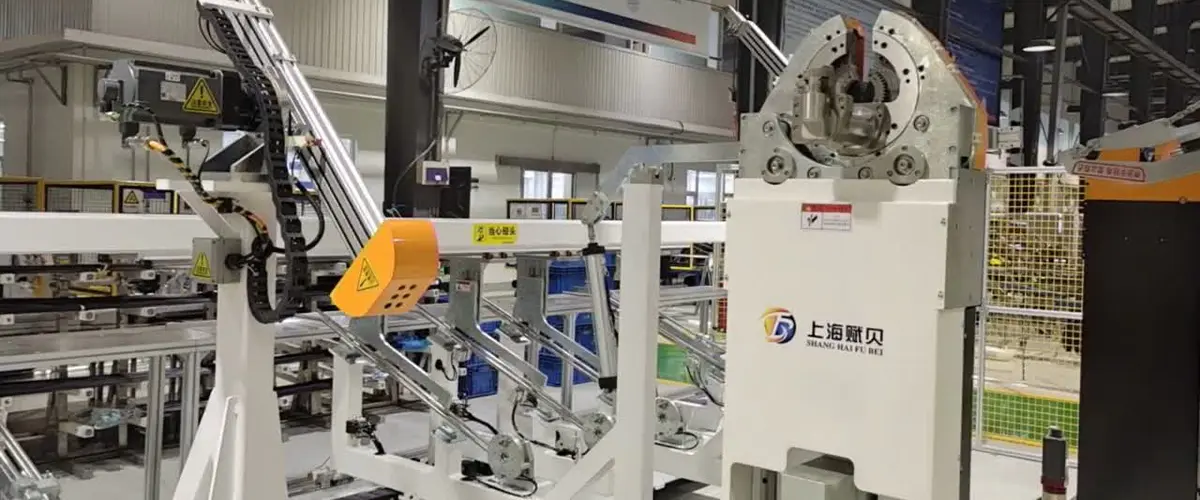
دستگاه خم کن لوله تک سر تمام اتوماتیک با PLC زیمنس این دستگاه دارای PLC زیمنس و درایو کامل سروو، بارگیری، خم شدن و خروجی را خودکار میکند تا کار دستی و خطاهای ابعادی را که دستکاری دستی میتواند ایجاد کند، کاهش دهد. طراحی جمع و جور و سازگاری آن با هندسههای پیچیده مناسب تولید دستهای کوچک است که در آن تغییر سریع هزینه کلی را کاهش میدهد. مشاهده محصول → چه زمانی تجهیزات به خط تبدیل می شوند؟
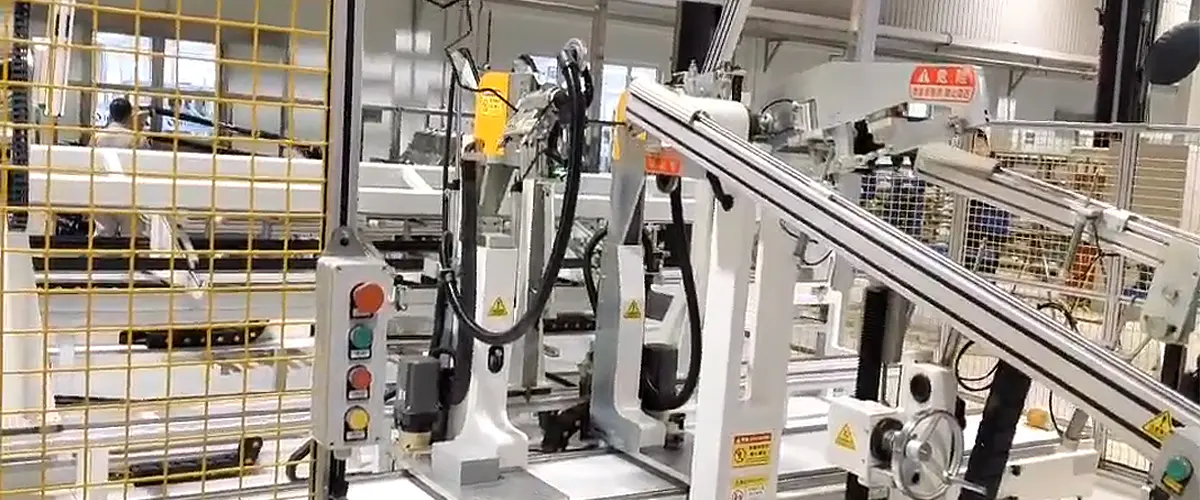
حرکت از یک دستگاه خم کن تک لوله به یک خط اتوماتیک زمانی توجیه می شود که گلوگاه در حال جابجایی مواد باشد یا زمانی که قطعه به بیش از یک عملیات متوالی نیاز دارد. برای مثال، یک خط تولید خودکار برای شکلدهی لوله تهویه مطبوع خودرو، میتواند برش، خمش، شکلدهی انتهایی و آمادهسازی تست نشت را در یک جریان ترکیب کند. مزیت کار در حال انجام کمتر و بافرهای کمتر است. خطر این است که یکپارچگی ضعیف باعث ایجاد خرابی در چندین ایستگاه می شود.
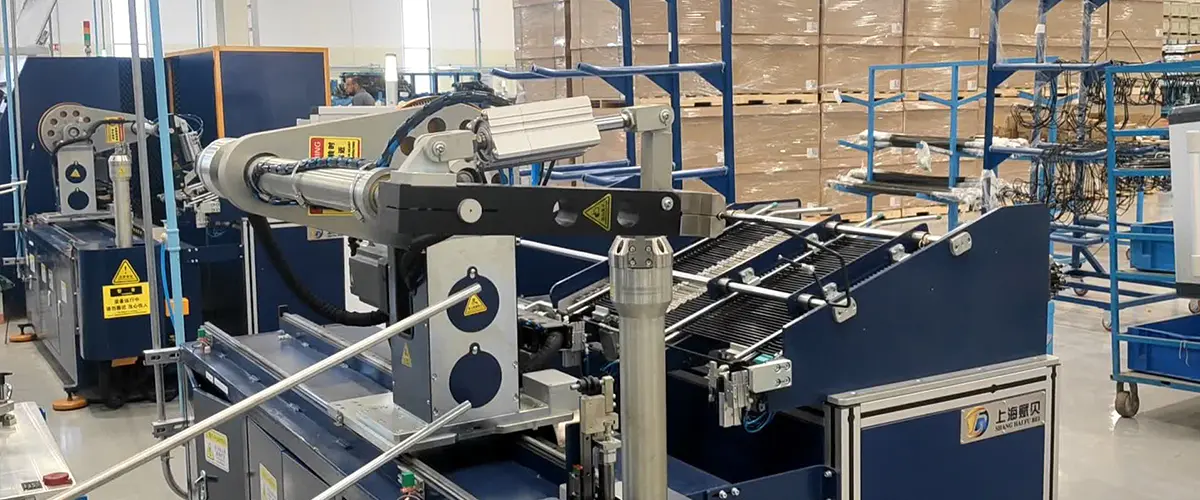
خط تولید اتوماتیک برای شکل دهی لوله تهویه مطبوع خودرو این خط ترکیبی از بارگیری خودکار، شکل دهی دو طرفه، خم شدن و تخلیه، با یک بازوی روباتیک است که لوله های نامنظم را بین ایستگاه ها منتقل می کند. این برای قطعاتی طراحی شده است که در هر انتها به عملیات متفاوتی نیاز دارند، و برای لوله های تهویه مطبوع که به مسیرهای خمشی پیچیده تر و توالی در یک جریان نیاز دارند، ایده آل است. مشاهده محصول → در عمل، تجهیزات مشابه می توانند محصولات نهایی متفاوتی را ارائه دهند. مجموعه های لوله ترمز لوله های فولادی با قطر کوچک با خم های متقارن در دو انتها هستند، بنابراین یک خم کن دو سر اغلب هسته خط است. لولههای تهویه مطبوع بزرگتر هستند و به مسیرهای خمشی پیچیدهتر بهعلاوه شکلدهی انتهایی نیاز دارند، که دقیقاً جایی است که یک خط خودکار موقعیت هر خم را ثابت نگه میدارد. به تازگی تحویل داده شده است راه حل پردازش لوله کلید در دست برای یک مشتری عمده خودرو نشان می دهد که چگونه طراحی خط باید بر اساس نقشه های واقعی قطعات و اهداف تولید باشد.
نحوه مقایسه ماشین سازان
قبل از انجام تعهد، سازندگان را با استفاده از همان شواهدی که برای هر خرید سرمایه ای استفاده می کنید، مقایسه کنید. به سیستم کنترل، تعداد محورهای سروو، صلبیت ابزار و پاسخ سرویس نگاه کنید. نصبهای موجود و تماسها را در شرکتهایی که قطعات مشابه را اجرا میکنند بخواهید.
- سیستم کنترل: آیا می تواند برنامه ها را با شماره قطعه بدون نرم افزار خارجی ذخیره و فراخوانی کند؟
- بستن و ابزارآلات: آیا طرح ضخامت دیوار شما را بدون علامت گذاری لوله کنترل می کند؟
- تغییر: آیا قالب های خمشی، کلت ها و ابزارهای شکل دهنده انتهایی به راحتی قابل تعویض هستند؟
- پشتیبانی: زمان پاسخگویی برای قطعات یدکی و خدمات صحرایی چقدر است؟
یکی از راههای بررسی اعتبار، بررسی آن است پیشینه خود سازنده . سازنده ای که ماشین را طراحی و تولید می کند، به جای مونتاژ ساده اجزای خریداری شده، معمولاً می تواند بین اندازه سروو، سفتی قاب و عمر ابزار توضیح دهد. همچنین زمانی که قطعه شما با یک کاتالوگ استاندارد مطابقت ندارد، به احتمال زیاد یک راه حل سفارشی ارائه می شود.
خطرات رایج تدارکات شامل انتخاب ماشینی با بسته کنترلی است که برنامه ریزی آن دشوار است، خدمات محلی ناکافی، و ابزارهای غیرمستند. این خطرات پس از نصب ظاهر می شوند، نه در نقل قول، بنابراین مطمئن شوید که پیشنهاد فروش شامل آموزش، مستندات و لیست قطعات یدکی واضح است.
پیکربندی را انتخاب کنید که با قسمت شما مطابقت دارد
تجهیزات پردازش خودکار لوله یک دسته گسترده است، اما انتخاب مناسب محدود است. با بخشی شروع کنید که بیشترین کار را انجام می دهد یا بیشترین کار را مصرف می کند. روند را از لوله مستقیم تا مونتاژ نهایی ترسیم کنید. سپس تصمیم بگیرید که آیا یک خم کن CNC، یک دستگاه دو سر یا یک خط اتوماتیک، میزان تحمل و حجم مورد نیاز را برآورده می کند. ماشینی که بتواند همان خمش را هزاران بار تکرار کند، تنها زمانی مفید است که سیستم اطراف آن بتواند مواد را تغذیه کند، ابزارها را تغییر دهد و قطعات را به همان اندازه قابل اطمینان تخلیه کند.
خرید از سازنده ای که می تواند مهندسی برنامه و یکپارچه سازی خط را ارائه دهد، خطر را کاهش می دهد. گران ترین اشتباه، پرداخت نکردن بیش از حد برای ماشین است. این خرید ماشینی است که نمی تواند خانواده قطعات واقعی شما را بدون تنظیم مداوم اجرا کند.
PREV:دستگاه خم کننده لوله دو سر: راهنمای عملی برای سازندگان لوله
بعدی:خط اتوماتیک قالب گیری ATL: راه حل شکل دهی لوله دقیق برای خودرو
بعدی:خط اتوماتیک قالب گیری ATL: راه حل شکل دهی لوله دقیق برای خودرو
علاقه مند به همکاری هستید یا سوالی دارید؟
محصولات مرتبط
تماس بگیرید
-
 [email protected]
-
 +86-021-57678482
-
 +86-18001603006
-
 ساختمان A، شماره 299 جاده تانگمینگ، منطقه صنعتی شیهودانگ، منطقه سونگ جیانگ، شانگهای، چین
محصولات
کد QR
حق چاپ © Shanghai Fubei Electromechanical Equipment Co., Ltd. All Rights رزرو شده است کارخانه تجهیزات پردازش لوله اتوماتیک
به بالا