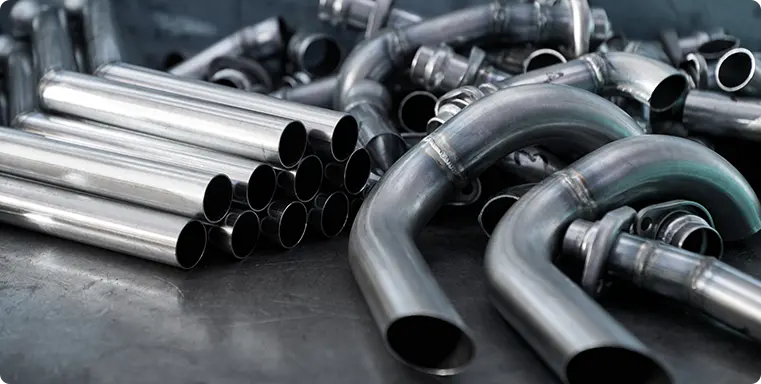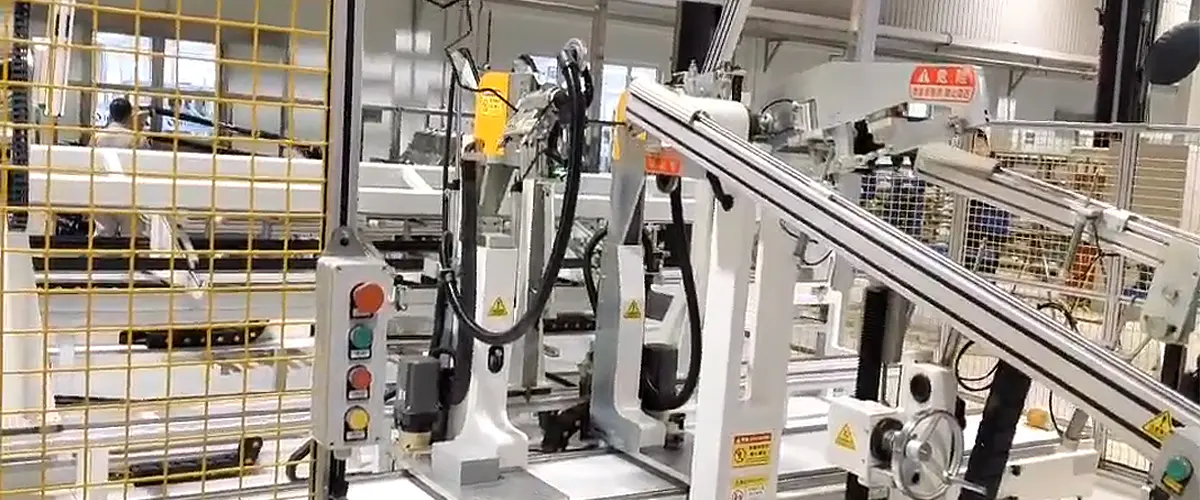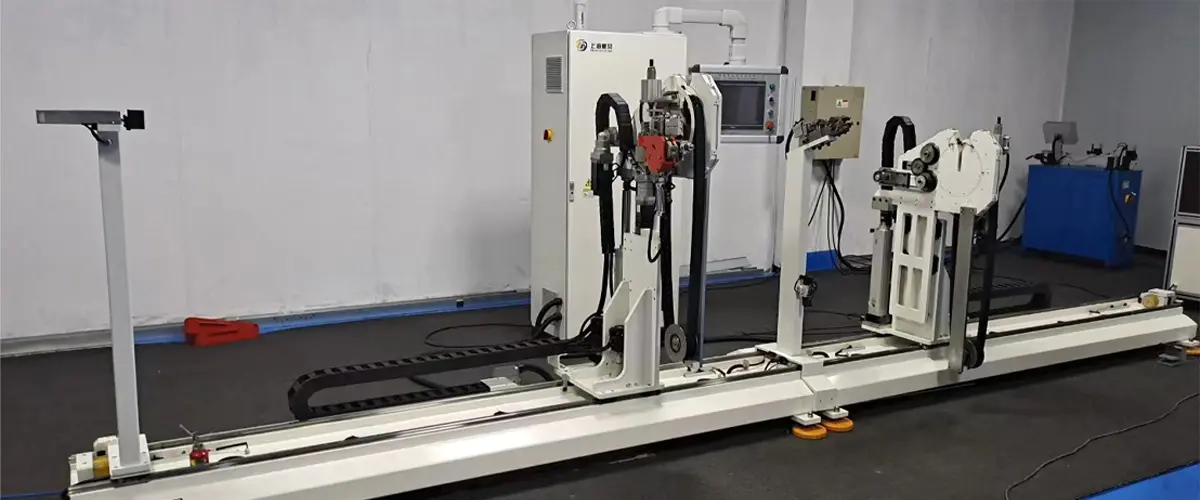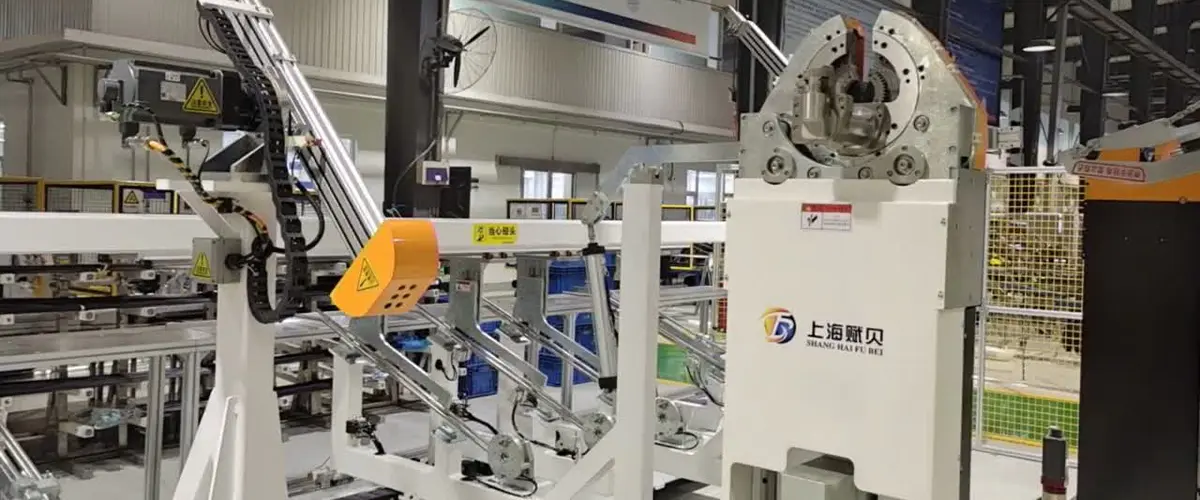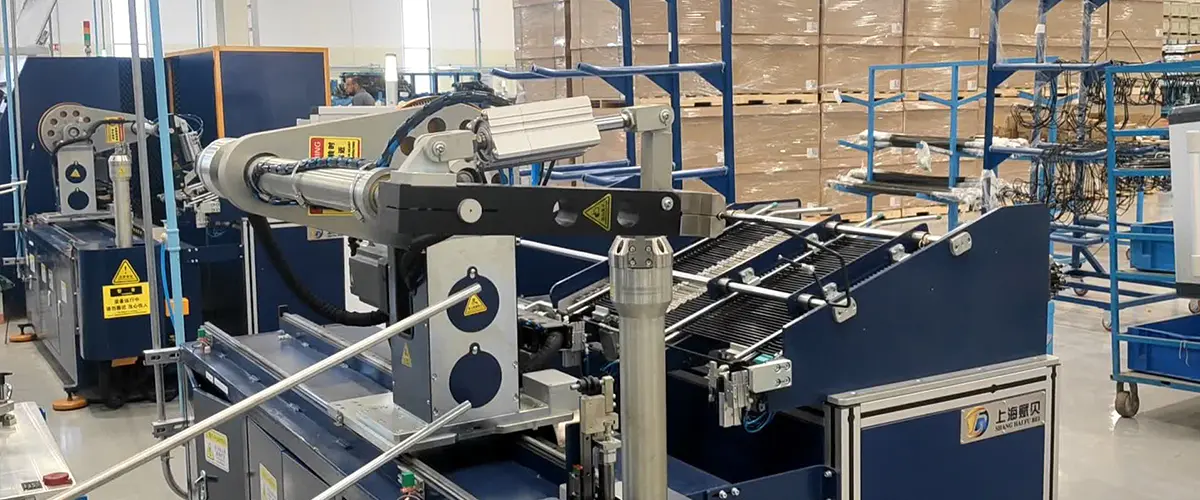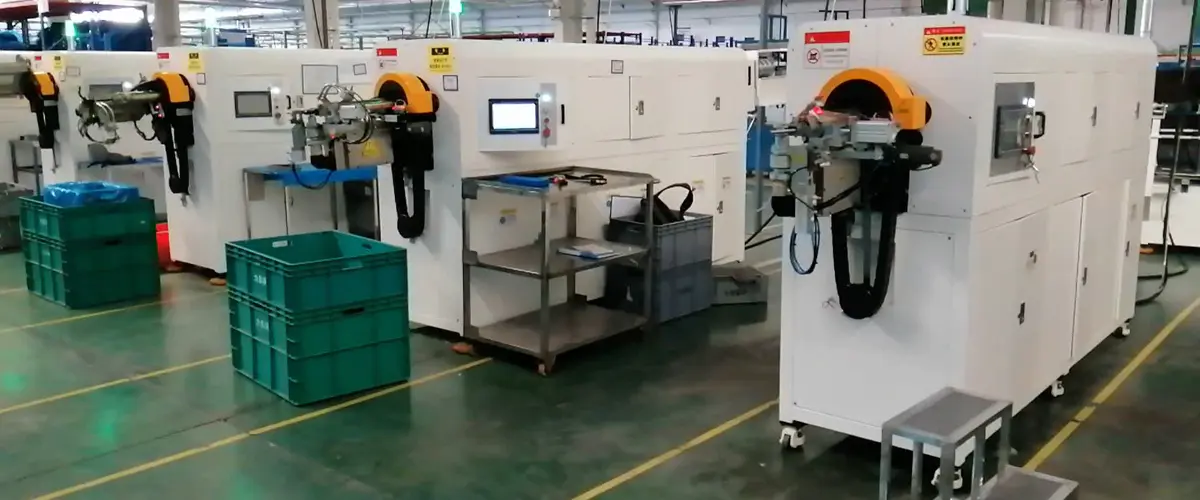


این خط خودکار انعطافپذیر برای قطعات لولهای طراحی شده است که به عملیاتهای متفاوتی در هر انتها نیاز دارند - یکپارچهسازی بارگذاری خودکار، شکلدهی انتهای اول، خمش لوله، شکلدهی انتهای دوم، و تخلیه در یک توالی تولید مداوم و کاملاً خودکار.
پردازش نهایی متمایز: برخلاف خطوط تولید متقارن، این سیستم برای انجام عملیات مجزا در انتهای چپ و راست هر لوله در یک پاس تولید پیکربندی شده است. این باعث می شود که آن را برای اجزایی که هر انتهای آن عملکرد اتصال یا آب بندی متفاوتی را انجام می دهد، که به هندسه شکل دهی متفاوتی در هر طرف نیاز دارد، مناسب است - یک نیاز رایج در خطوط ترمز، خطوط سوخت، و لوله های مدار هیدرولیک.
حداقل ورودی دستی: تنها مرحله دستی در کل فرآیند بارگذاری اولیه لوله است. پس از قرار دادن، قطعه در تمام عملیات شکل دهی، خمش و تخلیه به صورت خودکار انجام می شود. این رویکرد انعطاف پذیری را در پذیرش لوله هایی با ابعاد متفاوت یا نامنظم حفظ می کند و در عین حال مشارکت نیروی کار را در طول چرخه تولید به حداقل می رساند.
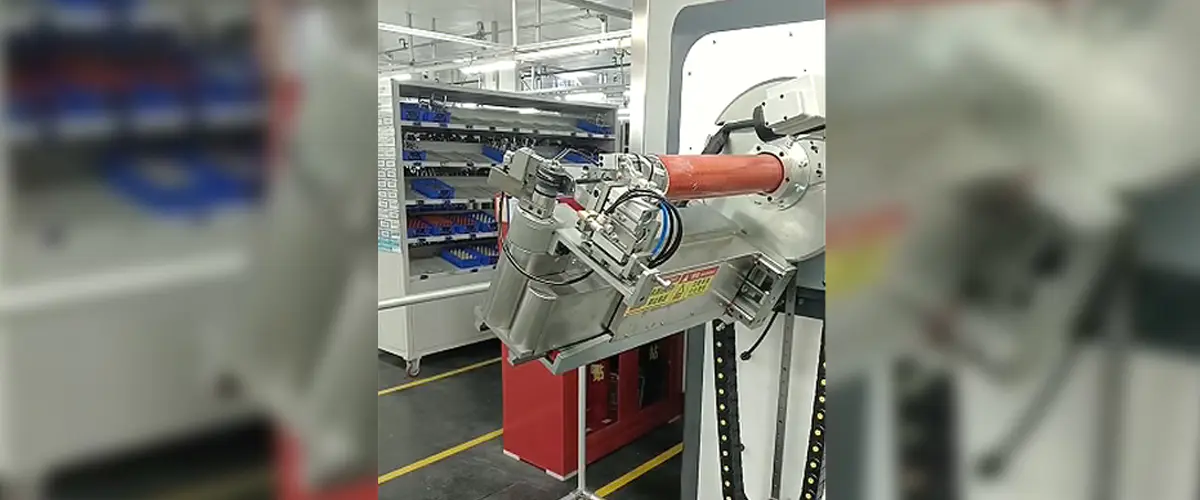
انتقال بازوی رباتیک بین ایستگاهی: از آنجا که لوله های پردازش شده توسط این خط اغلب به شکل نامنظم هستند یا دارای پروفیل هایی هستند که با نوار نقاله های استاندارد یا لوله های گرانشی مناسب نیستند، یک بازوی رباتیک انتقال بین ایستگاه ها را انجام می دهد. بازوی رباتیک با هندسه هر لوله تطبیق مییابد و از موقعیت ایمن و قابل تکرار در هر ایستگاه کاری بدون علامتگذاری یا تغییر شکل سطح قطعه اطمینان میدهد.
ایستگاه خمشی یکپارچه: علاوه بر شکل دهی هر دو انتهایی، خط شامل یک ایستگاه خمش لوله است که بدنه لوله را به مشخصات سه بعدی مورد نیاز شکل می دهد. این اجازه می دهد تا قطعات پیچیده چند عملیاتی در یک گذر تکمیل شوند و نیاز به مسیریابی کار بین ماشین های شکل دهی و خمشی جداگانه را از بین می برد.
تغییر بر اساس دستور غذا: تمام پارامترهای فرآیند به عنوان دستور العمل های نامگذاری شده ذخیره می شوند. جابجایی به شماره قطعه دیگر فقط به انتخاب دستور غذا نیاز دارد، پس از آن سیستم تمام محورها و تنظیمات فرآیند را به صورت خودکار پیکربندی مجدد میکند. این امر زمان خرابی تغییر را به حداقل می رساند و احتمال خطای انسانی را در حین راه اندازی کاهش می دهد.
قابلیت عملیات مستقل: در حالی که این خط برای ادغام در محیط های تولیدی گسترده تر طراحی شده است، همچنین می تواند به عنوان یک ماشین مستقل عمل کند. این به سازندگان انعطافپذیری میدهد تا زمانی که حجم تولید یا الزامات گردش کار هنوز یکپارچهسازی کامل خط را توجیه نمیکند، آن را بهطور مستقل به کار گیرند و بعداً در صورت نیاز، آن را افزایش دهند.
وابستگی کم نیروی کار: با مداخله دستی محدود به مرحله بارگیری اولیه، خط با ردپای بسیار کوچک اپراتور اجرا می شود. این امر هزینه نیروی کار در هر واحد را کاهش می دهد و تنوعی را که در غیر این صورت انجام دستی در مراحل میانی در فرآیند ایجاد می کرد، حذف می کند.