

اخبار و الهام
تماس با ما
خط اتوماتیک قالب گیری ATL: راه حل شکل دهی لوله دقیق برای خودرو
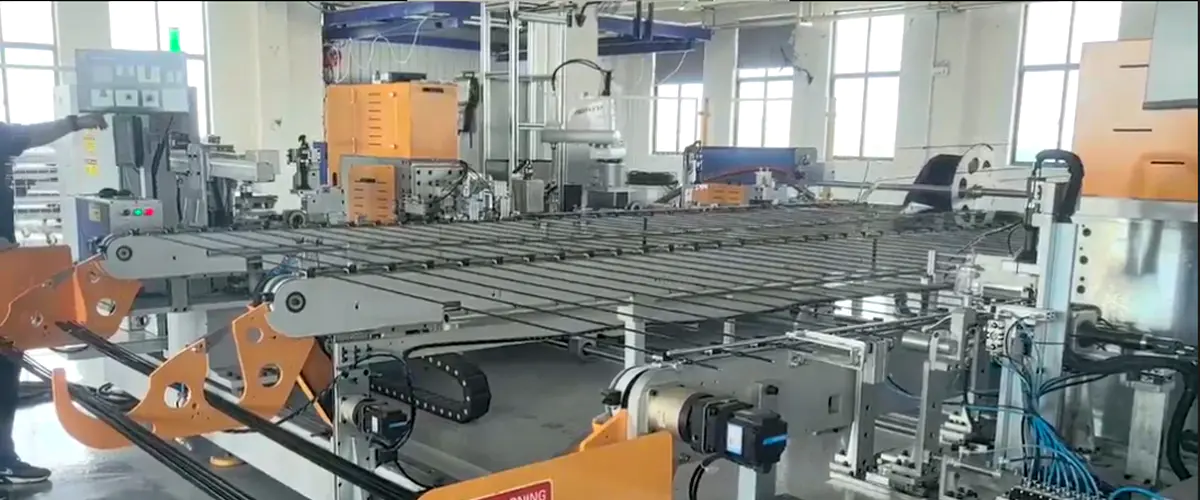
در بسیاری از کارخانههای پردازش لوله، گلوگاه دستگاه خمکن فردی نیست، بلکه انتقال قطعات بین ایستگاهها است. اپراتورها لوله ها را از یک خم کن به یک واحد شکل دهی انتهایی و سپس به یک ماشین پخ منتقل می کنند و این چرخه تکرار می شود. هر انتقال خطاهای تراز، خراش ها و تغییرات زمان چرخه را معرفی می کند. نتیجه یک خط تولید است که هرگز به ظرفیت تئوری خود نمی رسد. خط اتوماتیک قالب گیری ATL از شرکت تجهیزات الکترومکانیکی شانگهای فوبی، با ادغام خمش، شکل دهی انتهایی و انتقال به یک سیستم کنترل شده، این مشکل را برطرف می کند.
آنچه خط اتوماتیک قالب گیری ATL در واقع انجام می دهد
این خط اتوماتیک قالب گیری ATL یک سیستم پردازش لوله انعطاف پذیر است که برای تولید در حجم بالا طراحی شده است. با یک مکانیسم تغذیه مکانیکی یا سروو هدایت می شود که یک لوله مستقیم یا از پیش خم شده را در ایستگاه های شکل دهی قرار می دهد. سپس خط چندین عملیات را به ترتیب انجام میدهد: شکلدهی انتهایی (فلر کردن، فلنج کردن، یا مهرهزنی)، خمش (تک یا دو سر)، و گاهی پخ زدن یا چرخش، بسته به ایستگاههای پیکربندیشده.
چیزی که این خط را از مجموعهای از ماشینهای مستقل متمایز میکند، انتقال داخلی و هماهنگی PLC است. هر ایستگاه با ایستگاه های دیگر در هم قفل است، بنابراین یک لوله نمی تواند به عملیات بعدی حرکت کند تا زمانی که عملیات قبلی کامل شده است. این مشکل رایج "تحمل شناور" را که در آن قطعات پس از چندین بار انتقال دستی از مشخصات خارج می شوند، حذف می کند. برای لوله های فولادی با استحکام بالا یا لوله های آلومینیومی با دیواره نازک که در خطوط تهویه مطبوع خودرو استفاده می شود، این ثبات تعیین کننده است.
 خط خودکار برای شکل دهی و مونتاژ لوله انتها به انتها این خط یکپارچه بارگیری، سوراخزدایی، شکلدهی همزمان انتهایی، مونتاژ مهره و بازرسی لولهها از 1000 تا 5000 میلیمتر را خودکار میکند و کیفیت ثابت را تضمین میکند و جابجایی دستی را کاهش میدهد. مشاهده محصول →
Shanghai Fubei خط اتوماتیک قالب گیری ATL را با همان سروو کنترل و فلسفه HMI مورد استفاده در سایر تجهیزات پردازش لوله خود طراحی می کند. اپراتور برنامه را یک بار تنظیم می کند و خط بین اندازه های لوله با استفاده از دستور العمل های ذخیره شده تغییر می کند. این به کاربر اجازه میدهد تا یک دسته از لولههای ترمز را در صبح و دستهای از لولههای تهویه مطبوع را در بعدازظهر بدون ابزارگیری مجدد کل خط اجرا کند.
چرا تیم های پردازش لوله خط اتوماتیک قالب گیری ATL را انتخاب می کنند
هنگام خرید خط اتوماتیک، اولین سوال قیمت نیست بلکه بازده مورد انتظار است. خط اتوماتیک قالب گیری ATL در سه زمینه سود قابل اندازه گیری ارائه می دهد: ثبات، توان عملیاتی و هزینه کار.
سازگاری از چرخه قطعی ناشی می شود. در یک سلول دستی، اپراتور ممکن است یک لوله را 90 درجه با یک تغییر جزئی بچرخاند. در خط ATL، یک فیکسچر گیره هر بار به لوله در یک نقطه ثابت اشاره می کند. زوایای خمش توسط سرهای سروو با بازخورد حلقه بسته کنترل می شود، نه با خلق و خو یا خستگی اپراتور.
توان عملیاتی بهبود می یابد زیرا خط به طور مداوم اجرا می شود. در حالی که یک ایستگاه در حال تشکیل پایان است، سر خمش می تواند به موقعیت بعدی حرکت کند. حرکت همپوشانی به این معنی است که زمان چرخه بسیار کوتاهتر از مجموع زمانهای ایستگاه جداگانه است.
هزینه نیروی کار کمتر است زیرا یک اپراتور می تواند به جای سه یا چهار نفر در دستگاه های جداگانه، کل خط را نظارت کند. کار اپراتور بارگیری مواد خام، نظارت بر HMI و کنترل هشدارهای گاه به گاه است، نه انجام کارهای دستی تکراری.
برای ارائه یک تصویر مشخص، هنگام مقایسه یک خط خودکار قالب گیری ATL با رویکردهای دستی یا نیمه اتوماتیک، دو سناریو رایج را در نظر بگیرید:
| عامل | دستی / سلول نیمه اتوماتیک | ATL Molding Automatic Line |
|---|---|---|
| ثبات چرخه | ± 0.3 میلی متر تا 0.8 ± میلی متر بسته به اپراتور | ± 0.1 میلی متر یا بهتر با بستن سروو |
| تغییر بین اندازه لوله | 30 تا 60 دقیقه با تنظیمات دستی | 5-15 دقیقه با استفاده از دستور العمل های ذخیره شده |
| تعداد اپراتورها | 3-4 عملگر برای خروجی معادل | 1 اپراتور برای نظارت خط |
| نرخ قراضه | 1-3٪ معمولی برای کارهای دسته کوچک | 0.2-0.5٪ با ایستگاه های به هم پیوسته قابل دستیابی است |
اینse figures represent typical industrial ranges and will vary based on actual tube material, wall thickness, and configuration. The key takeaway is that the automatic line does not add features for the sake of technology; it removes the variability that causes scrap and rework in manual cells.
این investment in an ATL molding automatic line pays back when the annual volume is high enough. A manual cell may be more cost-effective for a job shop that runs short batches of many different tube sizes. But for a plant that produces the same family of tube assemblies over a long season, the automatic line quickly overtakes the manual cell in total cost per part. That is why most ATL molding automatic line purchases come from high-volume automotive and HVAC component manufacturers.
مشخصات کلیدی برای ارزیابی
قبل از انتخاب یک خط اتوماتیک قالب گیری ATL، یک خریدار باید بررسی کند که دستگاه می تواند نمونه کار لوله خاص خود را اداره کند. مهمترین پارامترها عبارتند از:
- محدوده قطر بیرونی: از 6 میلی متر تا 25 میلی متر برای خطوط تهویه مطبوع خودرو رایج است، در حالی که لوله های ترمز اغلب از 4.75 میلی متر شروع می شوند. محدوده واقعی را با سازنده تأیید کنید.
- ضخامت و جنس دیوار: فولاد با استحکام بالا نیاز به گیره قوی تری دارد و ممکن است به شعاع خمشی بزرگتری نیاز داشته باشد. آلومینیوم یا مس به شعاع های محکم تری اجازه می دهد، اما نسبت به علامت گذاری حساس تر است.
- حداکثر زاویه خمش: اینکه آیا خط نیاز به خمیدگی 180 درجه در یک حرکت دارد یا اینکه چندین پاس قابل قبول است.
- قابلیت شکل دهی انتهایی: شعله ور شدن، فلنجینگ، مهره زدن و کاهش باید با انواع اتصالات مورد استفاده توسط کارخانه مونتاژ شما مطابقت داشته باشد.
- زمان چرخه: قطعات مورد نیاز خود را در ساعت تعریف کنید و نرخ تئوری و عملی خط را بررسی کنید، نه فقط سرعت ربات.
- مکانیسم تغییر: قالبهای تغییر سریع، تشخیص خودکار طول لوله، و مجموعههای پارامتر مبتنی بر دستور غذا زمان خرابی را به میزان قابل توجهی کاهش میدهند.
همچنین ارزش این را دارد که در مورد توانایی خط برای یکپارچه سازی تجهیزات بالادستی و پایین دستی سؤال شود. به عنوان مثال، یک دستگاه خم کن لوله دو سر CNC ممکن است در یک خط برای خم شدن همزمان دو انتها استفاده شود که به ویژه برای لوله های U شکل در سیستم های تهویه مطبوع مفید است.
خم کن CNC دو سر برای لوله های هیدرولیک دقیق خم کن 15 محوره سروو رانده برای لوله های 4.76-6.35 میلی متر OD، پشتیبانی از خم ها تا 180 درجه با بارگیری و تخلیه خودکار، ایده آل برای خطوط ترمز و هیدرولیک که نیاز به دقت قابل تکرار دارند. مشاهده محصول → هنگام ارزیابی یک تامین کننده، از مطالعه قابلیت فرآیند بخواهید. تأمینکننده باید بتواند اندازهگیریهای ابعادی گرفتهشده در یک دوره تولید را نشان دهد، نه فقط یک نمونه از سه قسمت. یک سازنده قابل اعتماد استراتژی گیره، جبران خمش فنر پشتی و طراحی ابزار شکل دهی انتهایی را مستند می کند.
یک توصیه عملی دیگر: از خطی که از یک ماده لوله مشابه استفاده می کند، درخواست کنید. اگر سازنده نتواند یک نصب کاری با قطر بیرونی، ضخامت دیواره و شعاع خمش مشابه ارائه دهد، این یک علامت هشدار است. خط اتوماتیک قالب گیری ATL را می توان برای یک ماده خاص تنظیم کرد، اما این تنظیم زمانی قابل اعتمادتر است که تامین کننده قبلاً آن را برای یک پروژه مشابه انجام داده باشد.
سناریوهای کاربردی عملی
دو صنعت بیشتر تقاضا برای خطوط اتوماتیک قالب گیری ATL را تامین می کنند: تولید خودرو و تهویه مطبوع. در خودرو، متداول ترین موارد استفاده از لوله های تهویه مطبوع و مجموعه های لوله ترمز است.
لوله های تهویه مطبوع خودرو معمولا از لوله های آلیاژ آلومینیوم با دیواره های نازک ساخته می شوند. آنها به فرم های انتهایی تمیز برای اتصالات O-ring و خمیدگی های دقیق برای عبور لوله از داخل حفره داخلی خودرو نیاز دارند. طراحی خط تولید خودکار به طور خاص برای این کاربرد میتواند شامل یک ایستگاه آزمایش نشت پس از شکلگیری باشد، بنابراین خط نه تنها لوله را میسازد، بلکه آن را قبل از خروج از سلول خودکار تأیید میکند. شانگهای فوبی یک خط تولید خودکار اختصاصی برای شکلدهی لولههای تهویه مطبوع خودرو ارائه میدهد که اجزای هستهای مشابه خط خودکار قالبگیری ATL دارد، اما آنها را برای این کاربرد خاص بستهبندی میکند.
خط خودکار انعطاف پذیر برای شکل دهی انتهای لوله نامتقارن این خط عملیات مشخصی را بر روی هر انتهای لوله انجام می دهد، از جمله شکل دهی، خمش، و انتقال رباتیک، مناسب برای لوله های تهویه مطبوع یا خطوط ترمز با الزامات اتصال متفاوت در هر طرف. مشاهده محصول → تولید لوله ترمز مورد تقاضای بیشتری است. خطوط ترمز دارای عملکردهای ایمنی حیاتی هستند، بنابراین ابعاد باید محکم نگه داشته شوند و سطح لوله باید عاری از خراش یا فرورفتگی باشد. میتوان تغذیه و گیره فشار کم خط اتوماتیک قالبگیری ATL را برای جلوگیری از آسیب سطح پیکربندی کرد. همین خط میتواند شکلدهی انتهای دوگانه مورد نیاز برای اتصالات ترمز را کنترل کند.
در صنعت تهویه مطبوع، این خط اغلب برای لوله های مسی مورد استفاده در کویل های کندانسور و اواپراتور استفاده می شود. در اینجا، نگرانی اصلی تمیزی و جلوگیری از تراشه های مسی در داخل لوله است. ناحیه شکل دهی محصور خط اتوماتیک قالب گیری ATL به محتوی تراشه ها و گرد و غبار کمک می کند و می توان آن را با یک سیستم استخراج تراشه خلاء نصب کرد.
انتخاب خط خودکار مناسب یک تصمیم بلند مدت است. خط اتوماتیک قالب گیری ATL از Shanghai Fubei به گونه ای طراحی شده است که قابل انطباق باشد و عملکرد آن به شدت به تعیین ایستگاه های صحیح، ابزار و نرم افزار کنترل برای لوله شما بستگی دارد. اگر در حال ارزیابی یک خط هستید، با نقشه های لوله فعلی و اهداف حجم تولید شروع کنید. سپس در مورد زمان چرخه، قابلیت تعویض و ویژگی های تضمین کیفیت با سازنده صحبت کنید. برای اطلاعات بیشتر در مورد رویکرد مهندسی شانگهای فوبی و تجربه آن در پردازش لوله، از صفحه درباره ما دیدن کنید . تمرکز این شرکت بر روی تجهیزات کنترلشده سروو و راهحلهای سفارشی برای بخشهای خودرو و تهویه مطبوع را توضیح میدهد.
PREV:تجهیزات پردازش خودکار لوله: راهنمای خریدار برای انتخاب ماشین
بعدی:راهنمای تجهیزات پردازش لوله: نحوه انتخاب، استفاده و نگهداری درست آن
بعدی:راهنمای تجهیزات پردازش لوله: نحوه انتخاب، استفاده و نگهداری درست آن
علاقه مند به همکاری هستید یا سوالی دارید؟
محصولات مرتبط
تماس بگیرید
-
 [email protected]
-
 +86-021-57678482
-
 +86-18001603006
-
 ساختمان A، شماره 299 جاده تانگمینگ، منطقه صنعتی شیهودانگ، منطقه سونگ جیانگ، شانگهای، چین
محصولات
کد QR
حق چاپ © Shanghai Fubei Electromechanical Equipment Co., Ltd. All Rights رزرو شده است کارخانه تجهیزات پردازش لوله اتوماتیک
به بالا